

Накатка резьбы относится к методам обработки давлением: профиль формируется не за счет удаления металла, а за счет его пластического перемещения под действием резьбонакатного инструмента. Поэтому качество готовой резьбы зависит не только от состояния роликов, но и от диаметра заготовки, свойств материала, настройки станка, усилия деформации, смазки и точности установки инструмента.
Если после накатки профиль получается неполным, появляются задиры, трещины или нарушается геометрия резьбы, важно определить причину до изменения технологических параметров. Попытка просто увеличить усилие или изменить скорость может устранить один дефект и одновременно создать другой.
Какие дефекты возникают при накатке резьбы
На практике наиболее часто встречаются дефекты:
- неполное формирование профиля;
- повреждение или шероховатость поверхности;
- трещины на вершинах профиля;
- задиры и насечки;
- отклонение оси резьбы;
- нарушение шага и геометрии профиля;
- овальность детали;
- отклонение среднего диаметра;
- деформацию начала и конца резьбы.
Причины у разных дефектов могут пересекаться. Поэтому диагностику лучше проводить последовательно — от проверки заготовки и инструмента до настройки самого процесса.
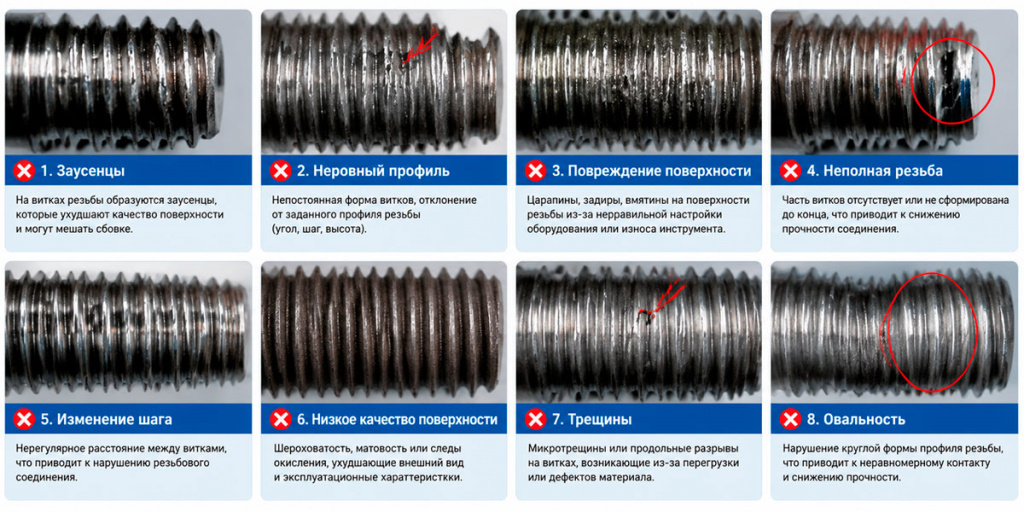
Неполный профиль резьбы
Как выглядит: вершины профиля не сформированы полностью, профиль получается заниженным или отличается от заданной геометрии.
Возможные причины
Одна из причин — неправильно выбранный диаметр исходной заготовки. При накатке металл должен переместиться в профиль резьбы в необходимом объеме. Если исходный диаметр выбран неправильно, получить требуемую геометрию невозможно даже при корректной работе станка.
Также стоит проверить:
- соответствие роликов требуемому профилю и шагу;
- положение и настройку роликов;
- степень их износа;
- фактический режим деформации;
- соответствие материала заготовки выбранной технологии.
Диаметр заготовки не следует задавать по универсальному правилу «ближе к среднему диаметру». Его рассчитывают и подбирают для конкретной резьбы, материала, роликов и способа накатывания.
Что проверить
В первую очередь сравнивают фактический диаметр заготовки с технологической документацией, затем проверяют инструмент и настройку станка. Только после этого корректируют параметры деформации.
Сдвоенные вершины и рваная поверхность
Как выглядит: поверхность резьбы получается неоднородной, на вершинах появляются следы повторного контакта или профиль выглядит «рваным».
Возможные причины
Такой дефект может возникать при неправильной настройке роликов, их проскальзывании, вибрации или несоответствии инструмента параметрам детали.
Проверяют:
- правильность установки роликов;
- соответствие шага и профиля инструмента детали;
- состояние рабочих поверхностей роликов;
- наличие люфтов и вибраций;
- стабильность вращения детали и инструмента;
- наличие и подачу смазочно-охлаждающей жидкости.
Не стоит автоматически устранять такой дефект только снижением скорости или увеличением усилия. Сначала необходимо определить, что именно нарушает стабильность контакта инструмента с заготовкой.

Трещины на вершинах резьбы
Как выглядит: после накатывания на вершинах или боковых поверхностях профиля появляются продольные или поперечные трещины.
Это уже не просто проблема внешнего вида — дефект может свидетельствовать о том, что материал не выдерживает требуемой степени пластической деформации.
Возможные причины
- недостаточная пластичность материала;
- неподходящее состояние или термообработка заготовки;
- чрезмерная степень деформации;
- неправильно выбранный диаметр заготовки;
- неподходящая геометрия инструмента;
- неправильная настройка процесса.
Нельзя устанавливать универсальную границу твердости, после которой резьбу обязательно нужно накатывать только после отжига. Возможность накатывания определяется не одной твердостью, а сочетанием марки материала, его состояния, геометрии резьбы и параметров процесса.
Что делать
Если появились трещины, прежде чем менять усилие или диаметр заготовки, следует проверить материал и его состояние, а также соответствие технологии конкретной резьбе.
При систематическом появлении трещин технологию необходимо пересматривать, а не пытаться компенсировать дефект отдельной регулировкой станка.
Насечки, задиры и повреждение поверхности
Как выглядит: на боковых поверхностях или вершинах профиля появляются царапины, задиры, вмятины и другие локальные повреждения.
Возможные причины
Часто источник проблемы находится непосредственно в зоне контакта инструмента и детали:
- повреждение рабочих поверхностей роликов;
- попавшая между роликом и заготовкой стружка или твердая частица;
- загрязнение инструмента;
- недостаточная или неподходящая смазка;
- дефект поверхности исходной заготовки;
- неправильная установка или состояние роликов.
Начинать устранение проблемы стоит с проверки чистоты рабочей зоны и состояния инструмента.
Если ролик поврежден, простая полировка поверхности детали проблему не решает: можно изменить геометрию профиля или средний диаметр резьбы. Поэтому при серьезных повреждениях необходимо оценивать состояние самого инструмента.
Несоосность и конусность резьбы
Как выглядит: диаметр или геометрия резьбы изменяются по длине, ось сформированной резьбы не совпадает с осью детали.
Причина может быть связана не только с роликами, но и с установкой самой заготовки.
Проверяют:
- соосность детали и инструмента;
- параллельность и положение роликов;
- биение заготовки;
- состояние подшипников и опор;
- люфты в механизмах станка;
- правильность установки инструмента.
Не следует ориентироваться на универсальное значение допустимого угла или смещения. Требования к точности определяются конструкцией конкретного станка и параметрами резьбы.
Нарушение шага и геометрии резьбы
Как выглядит: шаг отличается от заданного, профиль нестабилен по длине или отдельные участки резьбы имеют различную геометрию.
Возможные причины:
- неправильный или неподходящий инструмент;
- нарушение синхронизации вращения;
- люфты и износ механических элементов;
- нестабильная подача;
- биение детали;
- неправильная установка роликов;
- нестабильность процесса деформации.
Для станков с конкретным типом привода набор возможных причин будет различаться. Поэтому гидравлические пульсации, износ зубчатых передач и другие специфические причины следует рассматривать только применительно к соответствующей конструкции оборудования.
Овальность детали после накатки
Как выглядит: вместо круглого сечения после обработки получается заметная овальность.
Проблема особенно актуальна для деталей с небольшой толщиной стенки или недостаточной жесткостью.
При накатке на заготовку действует значительное радиальное усилие. Если деталь недостаточно жесткая, она может деформироваться вместо того, чтобы сформировать стабильный профиль резьбы.
Что проверить
- жесткость детали;
- диаметр и толщину стенки;
- длину обрабатываемого участка;
- способ закрепления;
- наличие опор;
- величину и характер нагрузки;
- соответствие технологии конкретной заготовке.
Уменьшение усилия или увеличение количества проходов может быть одним из вариантов решения, но применять его следует после анализа конкретного процесса.
Как контролировать качество накатанной резьбы
Для контроля наружной резьбы применяют соответствующие резьбовые калибры, в том числе проходные и непроходные кольца. Для внутренней резьбы используются резьбовые пробки.
В зависимости от требований к детали дополнительно контролируют:
- средний диаметр;
- наружный и внутренний диаметры;
- шаг;
- профиль резьбы;
- угол профиля;
- форму вершин и впадин;
- соосность и другие параметры, предусмотренные чертежом.
Для ответственных деталей может потребоваться инструментальный контроль профиля и геометрии резьбы.
Периодичность проверки инструмента и его замены нельзя задавать одной универсальной цифрой вроде «после 5–10 тысяч деталей». Стойкость роликов зависит от материала детали, профиля резьбы, режима работы, качества инструмента и условий эксплуатации.
Главное: дефект нужно искать не только в настройке станка
Качество накатанной резьбы формируется всей технологической цепочкой.
Если профиль неполный, это не обязательно означает недостаточное усилие. Причиной может быть неправильный диаметр заготовки или неподходящий инструмент.
Если появляются задиры, проблема может быть не в скорости, а в поврежденном ролике или загрязнении зоны обработки.
Если возникают трещины, увеличение усилия, наоборот, может усугубить ситуацию — сначала необходимо оценить пластичность материала и степень деформации.
Поэтому при настройке резьбонакатного оборудования правильнее идти от диагностики причины к изменению параметра, а не наоборот.
Для стабильного серийного производства особенно важны повторяемость подготовки заготовки, состояние инструмента, точность установки роликов и контроль ключевых параметров процесса.
