

При изготовлении деталей с резьбой применяют два принципиально разных способа ее формирования — обработку резанием и пластическое деформирование. В первом случае материал удаляется режущим инструментом и образуется стружка. Во втором — металл не срезается, а перераспределяется под действием роликов или другого деформирующего инструмента.
Оба метода широко применяются в промышленности, но подходят для разных производственных задач. Резьбонарезание ценят за универсальность и возможность работать с широкой номенклатурой деталей. Резьбонакатка позволяет получать наружную резьбу с высокой производительностью и без образования стружки.

Принципиальная разница методов
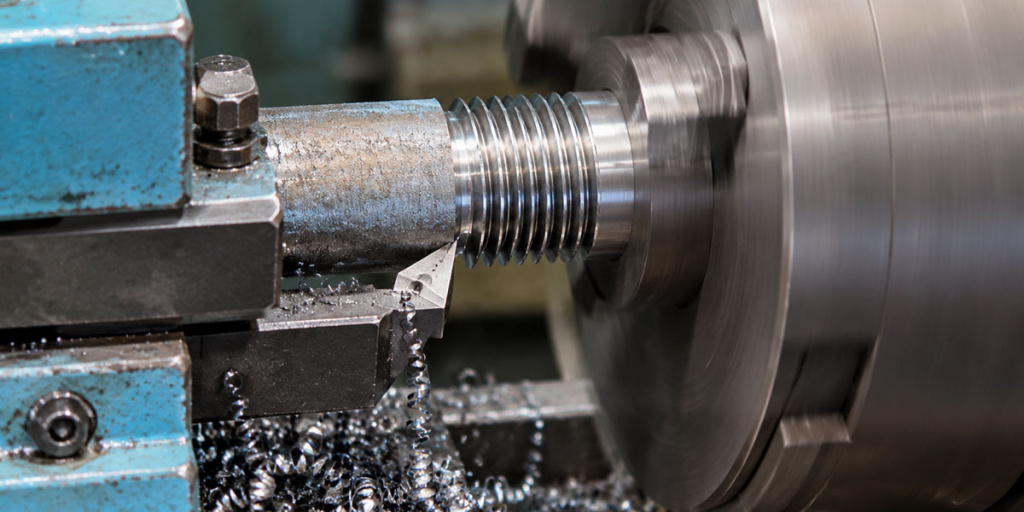
При нарезании резьбы режущий инструмент формирует профиль за счет снятия слоя материала. В зависимости от задачи используются резцы, метчики, плашки и другие инструменты.
В процессе образуется стружка, а окончательная геометрия резьбы формируется за счет последовательного удаления материала.
Метод отличается универсальностью: им можно получать как наружную, так и внутреннюю резьбу, работать с различными материалами и изготавливать детали небольшими партиями без применения специализированного резьбонакатного оборудования.
При накатке режущий инструмент заменяется роликами. Они воздействуют на поверхность заготовки с определенным усилием и пластически деформируют металл.
Материал не превращается в стружку, а перемещается внутри поверхностного слоя, формируя профиль резьбы.
Поэтому диаметр исходной заготовки рассчитывается не так, как при нарезании: он должен соответствовать конкретной резьбе, материалу и технологии накатывания.
Именно отсутствие съема материала и высокая скорость формирования профиля делают накатку особенно интересной для серийного производства.
Это фундаментальное различие определяет все остальные характеристики: прочность резьбы, скорость изготовления, стоимость, требования к оборудованию.
Производительность и скорость
В серийном производстве время цикла — деньги. Накатка выигрывает с огромным отрывом. Один проход роликами занимает секунды. Нарезка метчиком требует нескольких оборотов, смены направления вращения, времени на отвод инструмента.

Сравните: накатка резьбы М12 на длине 30 мм занимает 3-5 секунд. Нарезка той же резьбы метчиком — 15-20 секунд. За смену на одном станке разница составит сотни деталей.
Факторы скорости накатки:
- Один проход вместо нескольких
- Отсутствие холостого хода на отвод инструмента
- Возможность работы на высоких оборотах
- Автоматическая подача заготовок
- Отсутствие смены инструмента при износе (ролики работают дольше)
Для мелкосерийного производства (партии до 100 штук) разница не так критична. Но при выпуске тысяч деталей в месяц экономия времени превращается в существенную экономию денег.
Прочность и качество резьбы
Накатанная резьба прочнее нарезанной на 20-30%. Причина в наклепе — упрочнении поверхностного слоя металла при пластической деформации. Волокна материала не перерезаются, а огибают профиль резьбы, создавая непрерывную структуру.
У нарезанной резьбы волокна перерезаны, в местах выхода на поверхность возникают концентраторы напряжений. При циклических нагрузках трещины зарождаются именно там.
Шероховатость поверхности накатанной резьбы ниже (Ra 0,8-1,6 против Ra 3,2-6,3 у нарезанной). Меньше трение при свинчивании, выше коррозионная стойкость, лучше внешний вид.
Расход материала и экономия
При нарезке резьбы материал уходит в стружку. Для резьбы М20 это около 2-3 грамма на деталь. Вроде немного. Но умножьте на миллион деталей — получится 2-3 тонны металла.
При накатке материал не теряется. Более того, диаметр заготовки может быть меньше номинального диаметра резьбы. Экономия металла достигает 15-20% от массы детали.
В условиях постоянного роста цен на металл это существенный фактор. Для производителей крепежа экономия материала — одна из главных причин перехода на накатку.
Требования к оборудованию
Нарезка резьбы возможна на любом токарном станке. Метчик можно использовать даже на сверлильном. Оборудование доступное, универсальное.
Накатка требует специализированного оборудования или оснастки. Нужны резьбонакатные головки, ролики под конкретный шаг и профиль, достаточная жесткость станка. Переход на другой тип резьбы требует замены роликов.
Для мелкосерийного производства с широкой номенклатурой изделий нарезка выгоднее. Не нужно держать парк дорогостоящих роликов под каждую резьбу.
Когда нарезка предпочтительнее:
- Мелкие партии (до 100-200 штук)
- Широкая номенклатура резьб
- Внутренние резьбы малого диаметра (менее М6)
- Твердые материалы (закаленные стали)
- Нестандартные профили резьбы
Какой метод подходит для разных материалов
Резьбонарезка позволяет работать с широким диапазоном материалов, поскольку материал удаляется режущим инструментом.
Для накатки необходима достаточная пластичность материала. Хрупкие материалы, которые плохо переносят значительную пластическую деформацию, для этой технологии не подходят.
Поэтому перед выбором резьбонакатного оборудования необходимо учитывать:
- марку материала;
- его механические свойства;
- состояние материала после термообработки;
- диаметр и шаг резьбы;
- требуемую длину резьбы;
- конструкцию детали.
Например, возможность накатывания конкретной резьбы на закаленной стали или определенном алюминиевом сплаве необходимо оценивать для конкретного материала и технологии, а не только по его названию.
Стоимость инструмента
Комплект роликов для накатки стоит в 5-10 раз дороже набора метчиков. Но ресурс роликов измеряется десятками и сотнями тысяч деталей. Метчики хватает на сотни, редко тысячи отверстий.
В пересчете на одну деталь стоимость инструмента при накатке ниже. Но для малых партий дорогие ролики не окупаются.
Важный нюанс: изношенные ролики можно перешлифовать, восстановив геометрию. Это стоит 30-40% от цены новых. Метчик после износа — только на выброс.
Гибкость производства
Нарезка резьбы дает максимальную гибкость. Сегодня режем М8, завтра М10, послезавтра дюймовую резьбу. Смена инструмента занимает минуты.
Накатка требует переналадки. Замена роликов, настройка усилия, проверка первой детали. Это время простоя оборудования. При частой смене номенклатуры простои съедают выигрыш в скорости.
Для гибких производственных систем с быстрой сменой изделий нарезка часто предпочтительнее, несмотря на меньшую скорость.
Экология и условия труда
Нарезка генерирует стружку. Ее нужно удалять, утилизировать, тратить СОЖ на охлаждение и смазку. Стружка — это отходы, которые требуют затрат на переработку.
Накатка практически безотходна. Стружки нет, СОЖ расходуется только на смазку роликов. Чище рабочее место, меньше затрат на утилизацию.
Шум при накатке выше, чем при нарезке. Это минус для условий труда. Требуется хорошая звукоизоляция рабочего места.
Для серийного производства с большими партиями накатка резьбы — оптимальный выбор. Скорость, прочность, экономия материала, качество поверхности перевешивают высокую стоимость оснастки.
Для мелкосерийного производства, прототипирования, широкой номенклатуры изделий нарезка остается практичнее. Гибкость и низкий порог входа важнее производительности.
Часто на предприятиях используют оба метода. Нарезка для внутренних резьб и малых партий, накатка для внешних резьб в массовом производстве. Такой подход дает баланс между качеством, скоростью и гибкостью.
Главное — считать полную стоимость владения, а не только цену инструмента. Тогда выбор станет очевидным.
