

Производство металлоконструкций начинается не с выбора конкретного станка, а с определения технологических операций. В одном цехе основную работу выполняют с трубой и профильным прокатом, в другом — с листом и крупногабаритными конструкциями, в третьем — выпускают серийные изделия с повторяющейся геометрией.
Поэтому универсального набора оборудования для всех производств не существует. Состав цеха зависит от того, какие изделия выпускаются, с каким металлом предстоит работать, какие размеры и толщины имеют заготовки, а также от объёма и требуемой производительности.
Для большинства производств металлоконструкций основные операции можно разделить на несколько групп: резка, сверление, гибка, подготовка деталей, сварка, сборка и контроль геометрии. Разберём, какое оборудование используется на каждом этапе.
Резка труб и профильного проката
Раскрой — одна из основных заготовительных операций. Трубы, уголки, швеллеры, полосы и другие виды проката необходимо разделить на заготовки нужной длины и выполнить торцевые или угловые резы.
Ленточнопильные станки применяются для резки круглых и профильных труб, уголка, швеллера, полосы и других видов сортового проката.
Их преимущество — универсальность и возможность выполнять как прямые, так и угловые резы. При правильно подобранном полотне и режиме резки станок обеспечивает стабильную геометрию заготовок и позволяет снизить расход абразивных материалов по сравнению с отрезными операциями.
Ленточнопильное оборудование особенно удобно для единичного и мелкосерийного производства, а автоматические модели — для серийного раскроя с повторяющимися размерами.
Дисковые-отрезные станки применяются там, где важны производительность и стабильность размеров заготовок.
Выбор между ленточнопильным и дисковым оборудованием зависит от материала, сечения заготовки, требуемого качества реза, объёма производства и стоимости расходных материалов.
Лазерная резка труб и профилей. Если требуется не только раскроить трубу по длине, но и выполнить отверстия, пазы, сложные контуры или подготовить детали под последующую сварку, используют лазерные труборезы.
Они позволяют выполнять несколько операций за одну установку и особенно эффективны при сложной геометрии деталей и серийном производстве.
При выборе оборудования учитывают диапазон диаметров и сечений, толщину стенки, длину и массу заготовки, мощность лазерного источника, производительность и уровень автоматизации.
Гибка труб и профиля
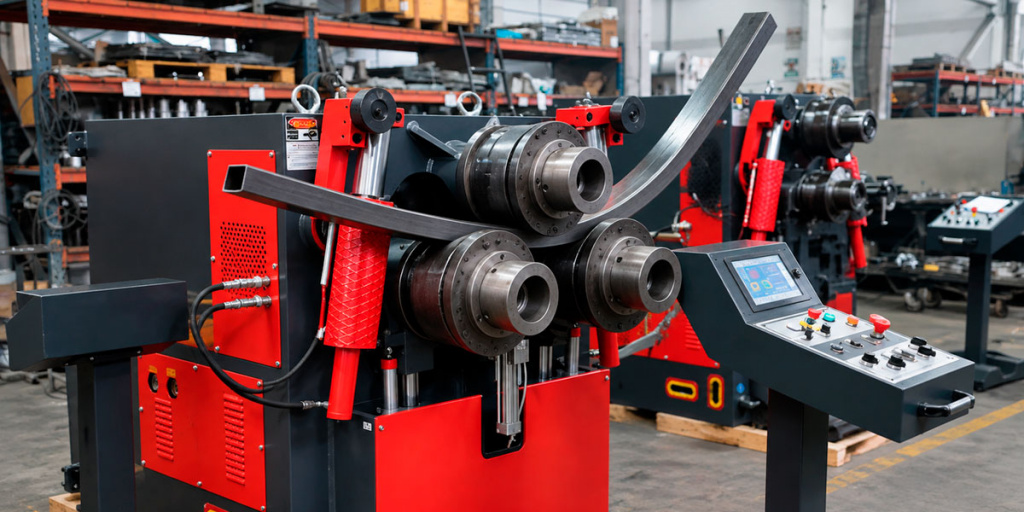
Если конструкция предусматривает дуги, радиусные элементы, кольца или другие изогнутые детали, потребуется оборудование для гибки.
Для круглых и профильных труб применяются разные виды оснастки и технологические схемы. При выборе станка важно учитывать не только диаметр или размер профиля, но и толщину стенки, материал, требуемый радиус и форму готовой детали.
Трубогибочные станки. Для небольших объёмов и несложных операций могут использоваться ручные трубогибы. Они подходят для ограниченной номенклатуры и не требуют сложной настройки.
Гидравлические станки применяются для гибки более крупных заготовок и операций, требующих значительного усилия.
Электромеханические и CNC-трубогибы позволяют повысить повторяемость и производительность. Они особенно востребованы при серийном выпуске деталей с одинаковой или сложной последовательностью гибов.
Для тонкостенных труб в зависимости от технологии может использоваться оправка. Она помогает контролировать деформацию сечения и снизить риск образования складок и чрезмерного сплющивания.
Профилегибочные станки. Профильная труба требует соответствующей оснастки, которая учитывает форму её сечения. При неправильном подборе роликов или параметров обработки возможны изменение геометрии, сплющивание стенок и образование локальных деформаций.
Поэтому при выборе станка необходимо ориентироваться не только на максимальный размер профиля, указанный в каталоге, но и на реальные параметры конкретной задачи: материал, толщину стенки, радиус гибки и требуемое качество готовой детали.
Сверление и обработка отверстий
Отверстия в элементах металлоконструкций используются для болтовых соединений, монтажа, крепления узлов и установки дополнительных деталей.
Тип сверлильного оборудования выбирают прежде всего по размеру и массе заготовки, расположению отверстий и объёму производства.
Магнитно-сверлильные станки. Главное преимущество магнитно-сверлильного станка — возможность выполнять отверстия непосредственно на крупногабаритной детали или уже смонтированной конструкции.
Станок устанавливается на металлическую поверхность с помощью магнитной подошвы, после чего оператор выполняет сверление в нужной точке.
В зависимости от модели оборудование может работать с корончатыми и спиральными сверлами, а также выполнять другие операции — например, нарезание резьбы. Конкретные возможности зависят от конструкции станка.
Радиально-сверлильные станки удобны при обработке крупных деталей, которые сложно часто перемещать относительно шпинделя. Шпиндельная головка перемещается по радиальной консоли, благодаря чему можно обрабатывать несколько зон заготовки после её установки.
Координатная обработка. Если в производстве требуется большое количество отверстий с заданным взаимным расположением, применяются координатно-сверлильные станки и другое оборудование с программным позиционированием.
Однако для серийных изделий координатная обработка — не единственный вариант. В зависимости от задачи могут использоваться кондукторы, шаблоны, сверлильные линии и станки с ЧПУ.
Подготовка деталей к сварке
Перед сборкой конструкции может потребоваться подготовка торцов и кромок. Особенно это важно при сварке деталей большой толщины, где требуется обеспечить необходимую форму разделки и глубину провара.
Для обработки кромок применяются кромкофрезерные и фаскосъемные станки. Выбор технологии зависит от толщины металла, длины обрабатываемых кромок, требований к качеству поверхности и объёма производства.
Для небольшого объёма работ ручной инструмент может оказаться экономически оправданнее станка. При постоянной обработке большого количества деталей механизированное оборудование позволяет сократить трудозатраты и сделать результат более стабильным.
Сварка и сборка металлоконструкций
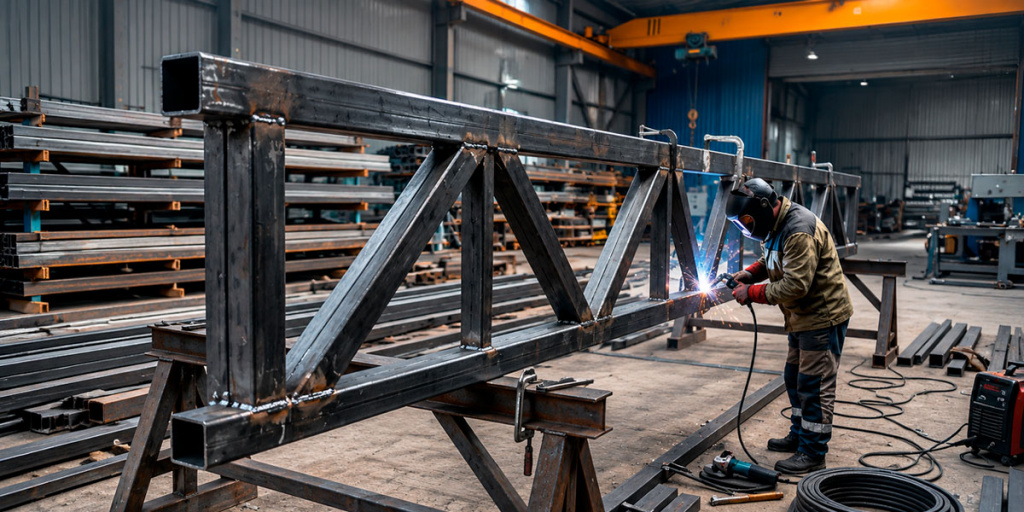
После подготовки и обработки заготовки необходимо собрать в готовое изделие. Для большинства металлоконструкций сварка является одной из основных технологических операций.
Полуавтоматическая сварка MIG/MAG широко применяется для конструкций из углеродистой и низколегированной стали. Автоматическая подача проволоки позволяет обеспечить высокую производительность и удобна при выполнении большого количества однотипных сварных соединений.
Ручная дуговая сварка MMA покрытым электродом применяется при монтажных, ремонтных и производственных работах. Её преимущество — мобильность и возможность работать без баллона с защитным газом.
Аргонодуговая сварка TIG используется там, где требуется качественный контролируемый сварной шов, в том числе при работе с нержавеющими сталями, алюминием и другими материалами.
Помимо сварочного источника, в цехе могут потребоваться:
-
сварочные и сборочные столы;
-
позиционеры;
-
приспособления для фиксации деталей;
-
вытяжные системы;
-
оборудование для зачистки сварных швов.
Правка и устранение деформаций
В процессе сварки металл нагревается неравномерно, что может приводить к появлению остаточных напряжений и изменению геометрии деталей.
Для исправления геометрии применяют разные методы в зависимости от конструкции детали. Для отдельных операций может использоваться гидравлический пресс, механические приспособления или специализированное оборудование для правки.
При работе с листовым металлом применяются листоправильные машины. Для профильного проката и труб способ правки подбирается с учётом сечения, толщины стенки и характера деформации.
Важно не смешивать правку с термической обработкой: нагрев может применяться в отдельных технологических процессах для управления напряжениями и деформациями, но не является универсальным способом исправления геометрии готовой детали.
Вспомогательное оборудование цеха
Производительность определяется не только основными станками. Большую роль играет то, насколько удобно организованы перемещение, фиксация и контроль заготовок.
В зависимости от масштаба производства могут потребоваться:
- кран-балки;
- рольганги и загрузочные столы;
- сварочные и сборочные столы;
- измерительный инструмент;
- стеллажи для хранения металла;
- компрессор и пневмоинструмент;
- оборудование для удаления сварочных аэрозолей;
- тележки и другие средства перемещения заготовок.
Для крупногабаритных конструкций грузоподъёмное оборудование особенно важно: без него значительная часть времени может уходить не на обработку, а на перемещение деталей между операциями.
Как сформировать комплект оборудования
Подбирать станки лучше не по принципу «какой станок купить первым», а отталкиваясь от технологической цепочки конкретного производства.
Если основная продукция — сварные металлоконструкции
Базовая цепочка может выглядеть так: раскрой → сверление → подготовка деталей → сборка → сварка → зачистка → контроль.
В этом случае основными инвестициями становятся оборудование для резки, сварочное оборудование, оснастка и средства перемещения заготовок.
Если производство связано с трубой и профилем
К базовой цепочке добавляются: резка → гибка → сверление/обработка → сборка → сварка.
Здесь выбор трубогиба становится одним из ключевых решений. Его подбирают по конкретной номенклатуре труб и профилей, толщине стенки, радиусам и объёму производства.
Если выпускаются серийные изделия
При стабильной повторяющейся номенклатуре становится экономически оправданным рассматривать:
- автоматические ленточнопильные станки;
- CNC-трубогибы;
- лазерную резку труб и профилей;
- автоматизированное сверление;
- позиционеры;
- автоматические системы загрузки и выгрузки;
- роботизированную сварку.
Автоматизация имеет смысл не сама по себе, а тогда, когда сокращение времени цикла, трудозатрат и количества ручных операций позволяет окупить оборудование.
Когда стоит переходить на ЧПУ и автоматизацию
ЧПУ не является обязательным следующим этапом для любого цеха.
Переход к автоматизированному оборудованию оправдан, когда производство сталкивается с конкретными ограничениями:
-
растёт объём заказов;
- увеличивается количество однотипных деталей;
- требуется высокая повторяемость;
- ручная обработка становится узким местом;
- необходимо сократить время переналадки;
- увеличивается стоимость ручного труда.
При этом автоматизация должна рассматриваться как часть технологической цепочки. Например, автоматический станок для резки не даст ожидаемого эффекта, если после него заготовки приходится вручную перемещать, сортировать и измерять.
Как выбрать оборудование для цеха
Перед покупкой оборудования стоит определить несколько основных параметров:
- Что именно производит цех — металлоконструкции, каркасы, изделия из трубы, серийные детали или несколько типов продукции.
- Какие материалы используются — углеродистая и нержавеющая сталь, алюминий и другие сплавы.
- Какие размеры заготовок обрабатываются — диаметр трубы, сечение профиля, толщина стенки, длина и масса.
- Какие операции выполняются — резка, сверление, гибка, сварка, обработка кромок.
- Какой объём производства — единичный, мелкосерийный или серийный.
- Какая точность и повторяемость необходимы.
- Какие операции уже выполняются на стороне и какие целесообразно перенести в собственный цех.
- Как будет организовано перемещение заготовок между операциями.
Только после этого имеет смысл сравнивать конкретные модели оборудования.
Не обязательно покупать всё сразу
Для нового производства разумно разделить инвестиции на этапы.
На первом этапе обычно формируют оборудование, необходимое для выполнения основных операций и получения готового изделия. Затем добавляют станки, которые устраняют узкие места и сокращают трудозатраты.
Следующий шаг — автоматизация наиболее повторяющихся операций. При этом не обязательно автоматизировать весь цех: иногда один автоматический станок на наиболее загруженном участке даёт больший эффект, чем комплексная модернизация всего производства.
Главный критерий при выборе оборудования — не максимальная мощность и не количество функций, а соответствие станка реальной технологической задаче.
Правильно подобранный комплект оборудования должен обеспечивать необходимую производительность, качество обработки и себестоимость изделия — без переплаты за характеристики, которые производство не использует.
