

Выбор трубогибочного станка нельзя свести только к диаметру трубы. Для одной и той же трубы Ø50 мм может потребоваться разное оборудование в зависимости от толщины стенки, материала, радиуса гибки, количества гибов и объема производства.
Чтобы правильно подобрать трубогибочный станок, необходимо оценить несколько параметров: диаметр и толщину стенки трубы, отношение D/t, радиус гибки, материал, требуемую точность, количество деталей и необходимый уровень автоматизации.
В этой статье разберем, как выбрать трубогиб для круглой трубы и какие характеристики оборудования необходимо учитывать перед покупкой.
Какие параметры важны при выборе трубогиба
Перед подбором станка рекомендуется составить перечень основных параметров будущей детали:
- наружный диаметр трубы;
- толщина стенки;
- материал;
- требуемый радиус гибки;
- количество и последовательность гибов;
- угол гибки;
- допустимая овальность и деформация сечения;
- длина заготовки;
- объем производства;
- требования к повторяемости размеров.
Эти параметры определяют не только необходимое усилие, но и саму технологию гибки и тип оснастки.
Например, труба Ø50×2 мм и труба Ø50×8 мм имеют одинаковый наружный диаметр, но существенно отличаются по сопротивлению деформации и требованиям к оборудованию.
1. Диаметр трубы
Наружный диаметр — один из первых параметров, который проверяют при выборе трубогибочного станка.
Он определяет возможный размер оснастки и должен находиться в рабочем диапазоне конкретного оборудования.
Но выбирать станок только по принципу «чем больше диаметр, тем мощнее станок» неправильно. При одинаковом диаметре существенно различаются трубы с разной толщиной стенки, материалом и требуемым радиусом гибки.
Что проверить по диаметру
При выборе станка необходимо определить:
- минимальный и максимальный наружный диаметр труб;
- диапазон диаметров, с которыми будет работать производство;
- возможность установки соответствующей оснастки;
-
допустимую толщину стенки для выбранного диаметра;
- максимальный радиус и тип выполняемой гибки.
Если предприятие работает, например, с трубами Ø20–30 мм и Ø80–100 мм, целесообразность одного универсального станка необходимо оценивать по реальной номенклатуре, а не только по максимальному диаметру.
2. Толщина стенки и отношение D/t
Толщина стенки напрямую влияет на поведение трубы при гибке.
Для оценки геометрии заготовки используют отношение:
D/t = наружный диаметр трубы / толщина стенки.
Например, для трубы Ø50×2 мм: D/t = 50 / 2 = 25.
Для трубы Ø50×5 мм: D/t = 50 / 5 = 10.
Чем больше отношение D/t, тем тоньше стенка относительно диаметра и тем выше риск потери устойчивости сечения при гибке.
При увеличении D/t могут возрастать:
- овальность;
- утонение наружной стенки;
- образование складок на внутренней стороне гиба;
- риск потери устойчивости стенки.
Поэтому тонкостенные трубы часто требуют более тщательного подбора оснастки и, при определенных сочетаниях материала и радиуса, дорна (оправки).
Важно: нельзя использовать одно значение D/t как универсальную границу «с дорном» или «без дорна». Необходимость оправки зависит также от радиуса гибки, материала, способа гибки и требований к качеству детали.
3. Радиус гибки: что такое 1D, 1,5D и 2D
При выборе трубогиба важно учитывать не только абсолютный радиус, но и его отношение к диаметру трубы.
Обычно используют обозначение D, соответствующее наружному диаметру трубы.
Например, если диаметр трубы составляет 50 мм:
- радиус 50 мм = 1D;
- радиус 75 мм = 1,5D;
- радиус 100 мм = 2D;
- радиус 150 мм = 3D.
При этом необходимо уточнять, о каком радиусе идет речь — по осевой линии трубы, по внутренней или наружной поверхности. В характеристиках трубогибочного оборудования обычно используется радиус по осевой линии (CLR, Center Line Radius), но это следует проверять по документации конкретного станка.
Почему отношение CLR/D важно
Чем меньше радиус гибки относительно диаметра трубы, тем сильнее деформируется материал в зоне гиба и тем выше требования к технологии.
Например, гибка трубы Ø50 мм с радиусом 3D обычно технологически проще, чем получение радиуса 1D при прочих равных условиях.
Для малых радиусов могут потребоваться:
- дорн;
- прижимной башмак;
- скребок;
- бустерная подача;
- более точная настройка оснастки.
Поэтому утверждение «этот станок гнет до 1D» само по себе недостаточно. Необходимо понимать, при каком диаметре, толщине стенки, материале и с какой оснасткой достигается такой радиус.
4. Какой способ гибки выбрать
Тип трубогибочного оборудования определяется не только размером трубы, но и требуемой геометрией детали.
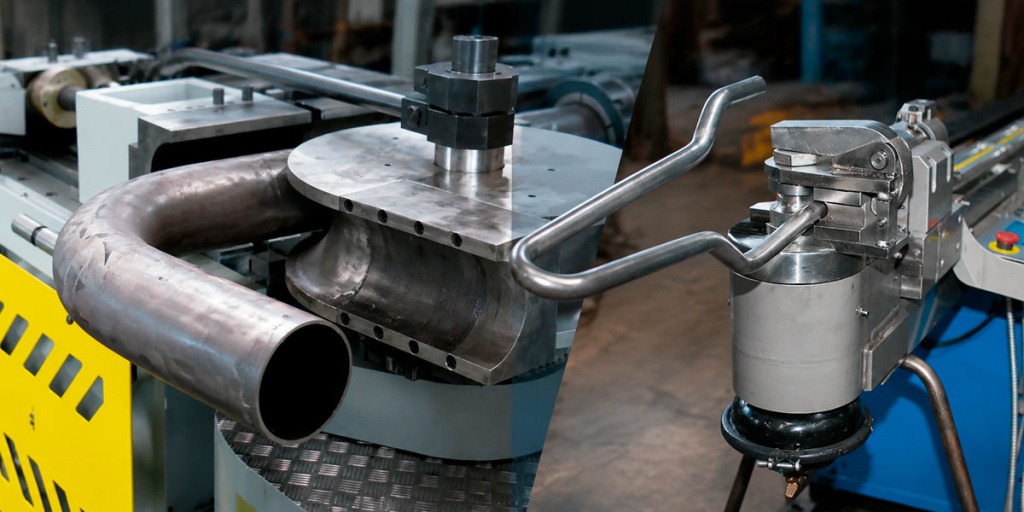
Гибка намоткой
При гибке намоткой труба изгибается вокруг матрицы. Такой способ позволяет получать относительно малые радиусы и широко применяется для изготовления деталей с заданной геометрией и несколькими последовательными гибами.
Для снижения деформации тонкостенных труб может использоваться дорн.
Бездорновая гибка
При бездорновой гибке труба формируется без внутренней оправки.
Метод подходит для ряда задач, особенно когда радиус относительно велик, а требования к сохранению формы сечения не являются предельно жесткими.
При уменьшении радиуса и увеличении требований к качеству гиба может потребоваться дорновая технология.
Роликовая гибка
При роликовой гибке труба проходит через систему роликов и постепенно принимает заданный радиус.
Такой способ удобен для получения:
- дуг;
- больших радиусов;
- колец;
- плавных криволинейных элементов.
Роликовая гибка и гибка намоткой решают разные технологические задачи, поэтому взаимозаменяемыми их считать нельзя.
Индукционная гибка
Индукционная гибка применяется для определенных задач, в том числе при обработке крупных труб и получении геометрии, которую сложно или нецелесообразно выполнять обычной холодной гибкой.
Это отдельная технология с собственными требованиями к оборудованию и процессу.
5. Нужна ли трубе оправка
Дорн, или внутренняя оправка, устанавливается внутрь трубы в зоне гибки и поддерживает стенки изнутри.
Его применение позволяет уменьшить риск:
- чрезмерной овальности;
- образования складок;
- потери устойчивости внутренней стенки;
- чрезмерного утонения наружной стенки.
Но утверждение «тонкостенная труба всегда гнется только на дорне» также неверно.
Необходимость оправки определяется сочетанием:
D/t + CLR/D + материал + требования к качеству + технология гибки.
Например, труба с большим D/t и малым радиусом может потребовать дорн, тогда как та же труба при большем радиусе может гнуться без него.
Кроме дорна, в сложных случаях применяют другую поддерживающую оснастку: прижимной башмак, скребок или элементы для усиления подачи материала.
6. Материал трубы
Материал влияет на сопротивление деформации, пружинение после снятия нагрузки и склонность к образованию трещин или локальной потере устойчивости.
Конструкционная сталь
Широко используется для изготовления различных металлоконструкций, рам, каркасов и других изделий. Конкретные режимы гибки зависят от марки стали и геометрии трубы.
Нержавеющая сталь
При гибке необходимо учитывать повышенную чувствительность некоторых нержавеющих сталей к наклепу и требования к состоянию поверхности.
Важны правильный подбор оснастки, режима и усилия, а также предотвращение повреждения поверхности трубы.
Алюминиевые сплавы
Алюминий отличается от стали механическими свойствами и характером пружинения. Поэтому режимы гибки и оснастка должны подбираться с учетом конкретной марки сплава.
Медь и другие цветные металлы
Для них также необходимо учитывать пластичность материала, состояние заготовки и требования к поверхности.
Подогрев нельзя считать универсальным условием гибки нержавейки, алюминия или меди. Он применяется только в определенных технологических процессах и для конкретных материалов и геометрии.
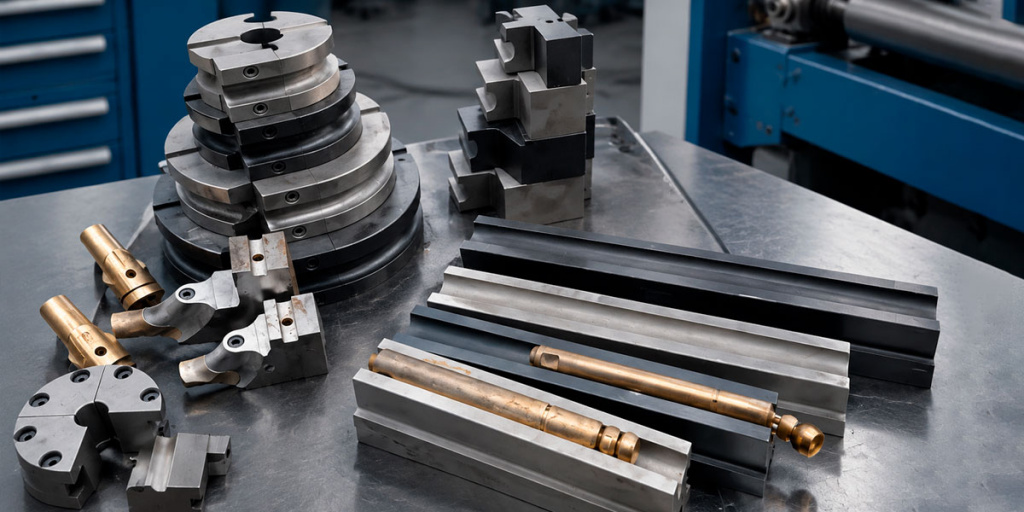
7. Оснастка трубогибочного станка
Даже правильно выбранный станок не сможет обеспечить требуемый результат без подходящей оснастки.
В зависимости от технологии используются:
- гибочные матрицы;
- прижимные элементы;
- направляющие;
- дорны;
- скребки;
- ролики;
- элементы бустерной подачи.
Оснастка должна соответствовать диаметру и геометрии трубы.
Если предприятие работает с несколькими диаметрами и радиусами, необходимо заранее рассчитать количество комплектов инструмента.
При подборе оборудования важно уточнить не только максимальный диаметр трубы, но и какие диаметры и радиусы поддерживает конкретный комплект оснастки.
8. Как выбрать трубогиб по количеству гибов и форме детали
Количество гибов на одной детали — один из важных критериев выбора оборудования.
Если необходимо выполнить один простой гиб, нет смысла автоматически выбирать сложный многоосевой станок.
Но если деталь содержит несколько гибов в разных плоскостях, становятся важными:
- количество управляемых осей;
- возможность программирования последовательности гибов;
- автоматическое позиционирование;
- система измерения длины;
- поворот трубы;
- повторяемость координат.
Например, деталь с пятью последовательными гибами требует совершенно другого подхода к автоматизации, чем простая дуга с одним радиусом.
9. Ручной, полуавтоматический или ЧПУ-трубогиб
Степень автоматизации выбирают не по диаметру трубы, а по характеру производства.
Ручной трубогиб
Подходит для небольшого количества деталей, ремонтных работ и задач, где не требуется высокая производительность.
Преимущество — простота и относительно невысокая стоимость.
Ограничение — зависимость результата от оператора и более длительный цикл при большом количестве деталей.
Полуавтоматический трубогиб
Позволяет механизировать основные операции и повысить повторяемость.
Такое оборудование может быть рациональным решением для серийного производства, когда полностью автоматизированная линия экономически неоправданна.
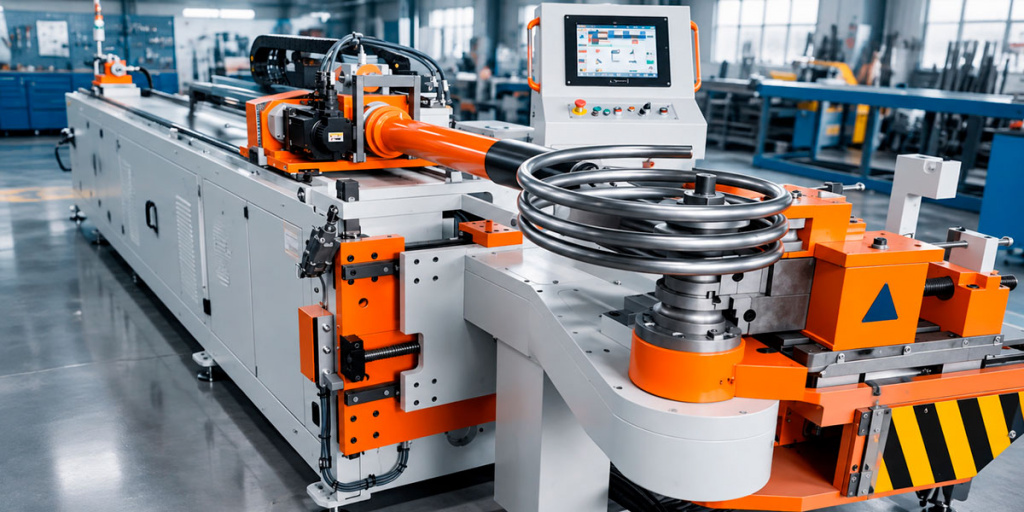
Трубогиб с ЧПУ
ЧПУ особенно полезно, когда требуется:
- повторяемость размеров;
- несколько последовательных гибов;
- работа по программам;
- автоматическое позиционирование;
- сокращение времени переналадки;
- стабильный результат при серийном выпуске.
При этом наличие ЧПУ само по себе не гарантирует определенную точность. Фактический результат зависит от конструкции станка, оснастки, материала, настройки и технологии гибки.
10. Как выбрать трубогиб для серийного производства
Для серийного производства важно оценивать не количество труб в день, а время полного цикла одной детали.
В него входят:
- загрузка трубы;
- базирование;
- зажим;
- каждый гиб;
- поворот и позиционирование;
- разгрузка;
- контроль детали.
Если изделие имеет несколько гибов, автоматическое позиционирование и программное управление могут существенно сократить время цикла и повысить повторяемость.
Поэтому перед покупкой станка желательно определить:
годовой объем × количество гибов × среднее время цикла × номенклатуру деталей.
Только после этого можно сравнивать ручные, полуавтоматические и автоматические решения.
11. Какую точность обеспечивает трубогиб
Не стоит выбирать станок только по заявленной точности угла.
При гибке возникает пружинение металла: после снятия нагрузки заготовка частично возвращается в исходное состояние.
Поэтому фактический угол зависит от:
- материала;
- толщины стенки;
- радиуса;
- способа гибки;
- оснастки;
- настроек станка;
- компенсации пружинения.
ЧПУ позволяет программно задавать последовательность гибов и компенсировать технологические особенности процесса, но конкретные показатели точности необходимо оценивать по характеристикам выбранной модели и результатам испытаний.
Для ответственных деталей следует заранее определить допустимые отклонения по чертежу и проверить, способен ли конкретный станок обеспечить требуемую повторяемость.
12. Какой трубогиб выбрать: пошаговый алгоритм
Чтобы правильно подобрать трубогибочный станок, пройдите по следующей последовательности.
Шаг 1. Определите максимальный и минимальный диаметр
Например: Ø20–60 мм.
Проверьте, попадает ли весь рабочий диапазон в возможности станка и доступной оснастки.
Шаг 2. Определите толщину стенки
Например: Ø50×2 мм.
Рассчитайте: D/t = 50/2 = 25.
Это дает первое представление о склонности трубы к деформации при гибке.
Шаг 3. Определите минимальный радиус
Например:
CLR = 75 мм для трубы Ø50 мм.
Тогда:
CLR/D = 75/50 = 1,5D.
Так можно сравнивать сложность разных задач независимо от абсолютного диаметра трубы.
Шаг 4. Определите материал
Сталь, нержавеющая сталь, алюминий и другие материалы требуют разных режимов и могут предъявлять разные требования к оснастке.
Шаг 5. Определите количество гибов
Один гиб и деталь с несколькими последовательными гибами — разные задачи с точки зрения автоматизации.
Шаг 6. Определите требования к качеству
Нужно заранее установить допустимые:
- отклонения угла;
- отклонения радиуса;
- овальность;
- утонение стенки;
- деформацию сечения.
Шаг 7. Определите объем производства
Для единичных деталей и небольших партий может быть достаточно ручного или полуавтоматического оборудования.
Для стабильного серийного производства стоит рассматривать автоматизацию позиционирования и программное управление.
Шаг 8. Подберите оснастку
Проверьте наличие матриц, роликов, дорнов и других элементов для всех используемых диаметров и радиусов.
Что проверить перед покупкой трубогиба
Перед заказом оборудования рекомендуется предоставить поставщику не только максимальный диаметр трубы.
Минимальный набор исходных данных:
- материал;
- наружный диаметр;
- толщина стенки;
- минимальный радиус;
- количество гибов;
- максимальный угол;
- длина заготовки;
- требования к овальности;
- объем производства;
- чертеж или образец детали.
Для сложных деталей желательно провести тестовую гибку на конкретном материале и оснастке.
Это позволяет оценить не только возможность выполнить сам гиб, но и:
- форму сечения;
- пружинение;
- утонение стенки;
- качество поверхности;
- повторяемость результата;
- время цикла.
Итог: какой трубогиб выбрать
Правильный выбор трубогибочного станка начинается не с мощности и не с максимального диаметра.
Сначала определяют геометрию детали и технологию гибки:
диаметр → толщина стенки → D/t → радиус → CLR/D → материал → количество гибов → требования к качеству → объем производства → степень автоматизации → оснастка.
Именно такая последовательность позволяет понять, нужен ли ручной трубогиб, полуавтоматическая машина, трубогиб с ЧПУ, роликовый станок или оборудование для специализированной технологии.
Не стоит выбирать станок только по максимальному диаметру трубы или заявленной мощности. Для реального производства важнее, насколько оборудование и оснастка соответствуют конкретным деталям, радиусам и требованиям к качеству.
Подбор трубогибочного оборудования
Специалисты MASAM GROUP помогут подобрать трубогибочный станок под параметры ваших заготовок и производственную задачу. Для предварительного подбора достаточно предоставить диаметр и толщину стенки трубы, материал, требуемый радиус и пример детали.
