

Станок лазерной резки выбирают не только по мощности лазера и максимальной толщине металла. Для одного производства оптимальным может быть компактный станок 1–1,5 кВт, для другого — установка 6–12 кВт с автоматической сменой паллет и загрузкой листа.
На выбор влияют материал и толщина металла, формат листа, объем резки, требуемая скорость, качество кромки, автоматизация и стоимость эксплуатации.
В этой статье разберем, как выбрать станок лазерной резки для малого, среднего и крупного производства, какую мощность рассматривать, чем отличаются волоконные и CO₂-лазеры и когда имеет смысл переплачивать за автоматизацию.
Волоконный или CO₂-лазер: какой выбрать для металла
Для современной промышленной резки металлического листа основным вариантом обычно является волоконный лазер (fiber laser). CO₂-станки по-прежнему используются, но их область применения в металлообработке уже значительно уже.
Волоконный лазер
Волоконный лазер формирует излучение в твердотельном источнике и передает его к режущей головке по оптическому волокну.
Основные преимущества:
- высокая энергетическая эффективность;
- высокая скорость резки тонкого и среднего листа;
- возможность работы со сталью, нержавеющей сталью, алюминием, латунью и медью;
- отсутствие системы зеркал, характерной для традиционных CO₂-станков;
- относительно компактная конструкция источника;
- широкий диапазон доступных мощностей — примерно от 1 кВт до 20 кВт и выше.
При этом резка меди и других высокоотражающих металлов требует подходящего источника, режущей головы и технологических режимов. Поэтому при покупке важно проверять не только мощность, но и заявленные производителем возможности конкретной комплектации.
CO₂-лазер
CO₂-лазеры используют газовую лазерную среду. Они могут применяться для обработки металлов, а также широко используются при работе с некоторыми неметаллическими материалами.
Для нового станка именно для промышленной резки металлического листа в большинстве случаев стоит сначала рассматривать волоконную технологию, а затем сравнивать ее с CO₂, если для этого есть конкретные технологические причины.
Важно: нельзя выбирать технологию только по принципу «CO₂ лучше для цветных металлов, fiber — только для стали». Современные волоконные станки применяются для резки широкого спектра металлов, включая алюминий, медь и латунь.
Какую мощность лазера выбрать
Мощность источника — один из главных параметров станка лазерной резки. Но она не определяет толщину реза сама по себе.
На результат влияют: материал, толщина листа, мощность источника, качество лазерного луча, режущая голова, фокусное расстояние, диаметр сопла, технологический газ, давление газа, скорость резки, конструкция станка.
Поэтому таблицу мощности следует воспринимать как ориентир для предварительного подбора, а не как универсальную таблицу максимальной толщины.
| Мощность источника | Типичные задачи |
|---|---|
| 1–1,5 кВт | Тонколистовая сталь, нержавейка и алюминий; небольшая и средняя загрузка |
| 2–3 кВт | Универсальная резка тонкого и среднего листа, более высокая производительность |
| 4–6 кВт | Интенсивная работа, широкий диапазон толщин, включая более толстый лист |
| 8–12 кВт | Высокая производительность и эффективная работа с толстым металлом |
| 15–20 кВт и выше | Высокопроизводительная резка, тяжелые режимы и автоматизированные комплексы |
Например, для небольшого производства, которое преимущественно режет сталь толщиной 1–6 мм, источник 1,5–3 кВт может оказаться более рациональным выбором, чем установка 10 кВт.
Если же предприятие регулярно работает с листом 10–20 мм и более, требования к мощности, режущей голове, газовой системе и конструкции станка существенно возрастают.
Почему нельзя выбирать станок только по максимальной толщине
Производитель может указать для определенного станка максимальную толщину резки, например 20, 30 или 40 мм. Но это не означает, что станок будет экономически эффективно работать с такой толщиной на постоянной основе.
При выборе полезно разделять:
- максимальную техническую толщину;
- рекомендуемый диапазон;
- экономически эффективную толщину.
Для производства важен именно последний показатель: станок должен обеспечивать требуемую скорость и качество, а не просто физически прорезать лист.
Как выбрать станок лазерной резки для малого производства
Для малого производства важнее всего не максимальная мощность, а соответствие станка реальной номенклатуре.
Если основная работа — лист толщиной 1–6 мм, часто достаточно рассматривать волоконные станки мощностью 1,5–3 кВт.
Типичная конфигурация для небольшого цеха:
- волоконный источник 1,5–3 кВт;
- рабочее поле около 1500×3000 мм;
- ручная или полуавтоматическая загрузка;
- базовая автоматизация;
- система ЧПУ;
- автоматическая фокусировка;
- система подачи технологического газа;
- аспирация зоны резки.
Рабочее поле 1500×3000 мм является одним из распространенных форматов для листового металла. Но если производство работает преимущественно с листом 1250×2500 мм, не всегда есть смысл покупать существенно более крупный формат.
На что потратить деньги вместо избыточной мощности
Для небольшого производства бюджет часто рациональнее направить на:
- качественную режущую голову;
- надежный источник;
- систему автоматической фокусировки;
- качественную механику;
- ЧПУ и программное обеспечение;
- систему охлаждения;
- аспирацию;
- сервис и запасные части.
Установка 6–12 кВт при загрузке преимущественно тонким листом может не дать пропорционального увеличения эффективности.
Как выбрать лазерный станок для среднего производства
При увеличении загрузки на первый план выходит уже не только возможность резать нужную толщину, но и время рабочего цикла.
Для среднего производства можно рассматривать источники примерно 3–6 кВт, а при работе с более толстым металлом и высокой загрузке — более мощные варианты.
Важны:
- автоматическая смена паллет;
- автоматическая фокусировка;
- стабильность режущей головы;
- эффективная система охлаждения;
- удаление дыма и продуктов резки;
- автоматизация загрузки;
- удобное программирование;
- диагностика оборудования.
Зачем нужна автоматическая смена паллет
При ручной загрузке после окончания резки оператору приходится остановить процесс, выгрузить обработанный лист, загрузить новый и запустить следующую программу.
Автоматическая смена паллет позволяет сократить это вспомогательное время. Для производства с высокой загрузкой разница между временем резки и полным производственным циклом становится особенно важной.
Поэтому автоматическая смена паллет не является обязательным условием для любого среднего производства, но при высокой загрузке она может существенно повысить эффективность станка.
Станок лазерной резки для крупного производства
Для крупного производства вопрос обычно уже не сводится к выбору мощности.
Здесь оценивается весь производственный комплекс:
станок → загрузка листа → резка → выгрузка → сортировка деталей → удаление отходов → складирование → программное управление → сервис.
При высокой загрузке могут использоваться источники 8–12, 15, 20 кВт и выше. Но высокая мощность оправдана только тогда, когда производство способно ее загрузить.
Например, увеличение мощности с 6 до 12 кВт не означает автоматического удвоения производительности. Реальный результат зависит от материала, толщины, режима резки, газовой системы и загрузки станка.
Что дает автоматизация
Для крупного производства могут применяться:
- автоматическая загрузка листа;
- автоматическая смена паллет;
- склад листового металла;
- автоматическая выгрузка;
- сортировка деталей;
- удаление отходов;
- системы мониторинга;
- интеграция с MES/ERP;
- удаленная диагностика.
При работе в несколько смен особенно важен не только показатель мощности, но и коэффициент загрузки оборудования — сколько времени станок действительно выполняет полезную работу.
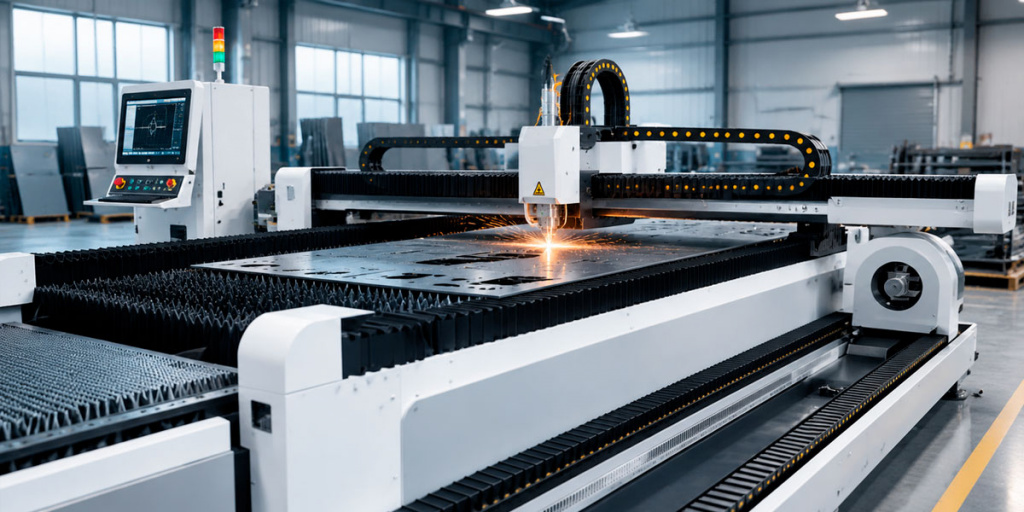
Как выбрать рабочее поле лазерного станка
Рабочее поле подбирают с учетом формата используемых листов.
Распространенные варианты:
- 1500×3000 мм;
- 2000×4000 мм;
- 2000×6000 мм;
- 2500×6000 мм и более.
Если производство использует стандартные листы 1250×2500 мм, поле 1500×3000 мм может быть достаточным.
Для листа 1500×3000 мм уже имеет смысл рассматривать более крупное поле, например 2000×4000 мм или конфигурацию, рассчитанную непосредственно на такой формат.
При этом нужно учитывать не только размер листа, но и:
- способ загрузки;
- наличие автоматической смены паллет;
- пространство вокруг станка;
- систему удаления отходов;
- длину и ширину зоны обслуживания.
Максимальное рабочее поле не всегда является преимуществом. Если большая часть заказов выполняется на небольших листах, дополнительная площадь может увеличить стоимость оборудования без соответствующего роста производительности.
Точность лазерной резки: на какие характеристики смотреть
В характеристиках станка можно встретить значения вроде ±0,03 или ±0,05 мм. Но важно понимать, что это обычно относится к определенному параметру оборудования, например точности или повторяемости позиционирования.
Это не означает, что любая изготовленная деталь будет иметь размерное отклонение не более 0,03 мм.
На точность готовой детали влияют:
- механика станка;
- приводы и направляющие;
- точность позиционирования и повторяемость;
- стабильность лазерного источника;
- режущая голова;
- фокусировка;
- тепловая деформация листа;
- материал и толщина;
- режим резки.
Поэтому при сравнении оборудования нужно смотреть не одну цифру, а комплекс характеристик и результаты тестовой резки.
От чего зависит качество реза
Качество лазерной резки определяется не только мощностью источника.
Важны:
- стабильность лазерного излучения;
- качество и состояние режущей головы;
- точность фокусировки;
- сопло;
- технологический газ;
- давление газа;
- скорость резки;
- толщина и марка металла;
- система управления.
Для разных материалов и толщин применяются разные режимы. Поэтому значения шероховатости, ширины реза и качества кромки нельзя переносить с одной модели станка на другую как универсальные нормы.
Если производитель указывает конкретные значения шероховатости, толщины или скорости, их лучше рассматривать вместе с условиями, при которых они получены.
Сколько стоит эксплуатация лазерного станка
Стоимость станка — только часть расходов. Для объективного сравнения нужно учитывать TCO — совокупную стоимость владения.
В нее входят:
- электроэнергия;
- технологические газы;
- электроэнергия и обслуживание чиллера;
- сопла;
- защитные стекла режущей головы;
- линзы и другие расходные элементы;
- обслуживание;
- запасные части;
- программное обеспечение;
- сервис.
Электроэнергия
Условно можно сравнивать не просто мощность источника, а потребление электроэнергии на час работы или на единицу продукции.
Например, источник мощностью 6 кВт не означает, что весь станок постоянно потребляет ровно 6 кВт. Помимо источника работают приводы, система охлаждения, ЧПУ, аспирация и другие узлы.
Поэтому корректнее рассчитывать:
стоимость часа работы = электроэнергия + газ + расходные материалы + обслуживание.
Еще точнее — считать стоимость обработки конкретной детали или одного метра реза.
Какой газ используется при лазерной резке
Выбор газа зависит от материала и требуемого качества кромки.
На практике используются:
- кислород;
- азот;
- сжатый воздух.
Газ влияет на скорость, внешний вид кромки, образование оксидов и экономику процесса.
Например, при резке стали кислород может использоваться для получения высокой производительности за счет экзотермической реакции. Азот позволяет получать кромку без характерного оксидного слоя, что важно для последующей окраски, сварки или других операций.
Поэтому расходы на газ нужно учитывать еще на этапе выбора станка.
Китайский или европейский станок лазерной резки
Страна производства сама по себе не определяет качество станка.
При сравнении оборудования необходимо смотреть на конкретную комплектацию:
- производитель и модель лазерного источника;
- режущая голова;
- сервоприводы;
- направляющие;
- ЧПУ;
- система охлаждения;
- электрические компоненты;
- программное обеспечение;
- автоматизация;
- сервис;
- наличие запчастей.
На рынке представлены китайские станки с разным уровнем комплектации и качества, как и оборудование европейских производителей.
Поэтому корректнее сравнивать конкретные модели и комплектации, а не просто «Китай против Европы».
Сервис важнее разницы в мощности
Лазерный станок работает как система из нескольких взаимосвязанных узлов. Выход из строя одного из них может остановить всю производственную линию.
Перед покупкой уточните:
- срок гарантии;
- кто выполняет гарантийное обслуживание;
- наличие инженеров;
- срок поставки запасных частей;
- наличие расходников;
- возможность удаленной диагностики;
- обучение операторов;
- регламент технического обслуживания;
- условия выезда специалиста.
Для производства с высокой загрузкой важно заранее оценить стоимость простоя.
Если станок должен работать 2–3 смены в сутки, сервисная поддержка может оказаться важнее разницы в цене между двумя источниками одинаковой мощности.
Как подобрать мощность лазера: практический алгоритм
Чтобы не переплачивать за мощность, последовательно определите:
1. Материалы
Какие материалы вы режете:
- конструкционную сталь;
- нержавеющую сталь;
- алюминий;
- латунь;
- медь;
- другие металлы.
2. Толщины
Определите не только максимальную, но и основную рабочую толщину.
Если 80% заказов приходится на лист 1–4 мм, оборудование нужно выбирать прежде всего под этот диапазон.
3. Формат листа
Например:
- 1250×2500 мм;
- 1500×3000 мм;
- 2000×4000 мм;
- 2000×6000 мм.
4. Объем производства
Посчитайте реальное количество часов резки и количество заказов в месяц.
5. Требуемую производительность
Определите, сколько деталей или листов необходимо производить за смену.
6. Автоматизацию
Решите, нужна ли:
- автоматическая смена паллет;
- загрузка листа;
- выгрузка;
- сортировка;
- склад;
- интеграция с производственной системой.
7. Стоимость владения
Сравнивайте не только цену покупки, но и:
электроэнергию + газ + расходники + обслуживание + простой + сервис.
Какой станок лазерной резки выбрать
Универсального варианта для всех производств нет.
Для небольшого производства, работающего преимущественно с листом 1–6 мм, разумно рассматривать волоконные станки примерно 1,5–3 кВт с рабочим полем около 1500×3000 мм.
Для среднего производства с более высокой загрузкой можно рассматривать оборудование 3–6 кВт, а при работе с более толстыми материалами — 6 кВт и выше. При интенсивной эксплуатации полезна автоматическая смена паллет.
Для крупного производства применяются высокопроизводительные комплексы с источниками 8–12, 15, 20 кВт и выше, автоматической загрузкой и выгрузкой, складированием и интеграцией в производственный процесс.
Но это не жесткая классификация. Малому предприятию может понадобиться 6–12 кВт, если оно работает с толстым металлом, а крупному производству может быть достаточно нескольких станков меньшей мощности, если основная номенклатура — тонкий лист.
Главный принцип выбора:
материал → толщина → формат листа → объем → требуемая производительность → автоматизация → мощность → стоимость владения.
Именно такой подход позволяет подобрать лазерный станок не по максимальным характеристикам в каталоге, а под реальную экономику производства.
MASAM GROUP помогает подобрать оборудование для лазерной резки металла с учетом материала, толщины, производительности, формата листа и требуемого уровня автоматизации.
